
Czym różni się magazyn wysokiego składowania
Regał powyżej siedmiu metrów zmienia reguły gry. Operator nie sięgnie ręką po paletę, więc każda operacja wymaga wózka wysokiego podnoszenia albo układnicy, a błędny adres kosztuje nie minutę, tylko przejazd przez pół hali. Stąd w magazynie wysokiego składowania adresacja i prowadzenie operatora ważą więcej niż w hali półkowej.
- Nawigacja na terminalu - kolejka zadań ułożona według ścieżki przejazdu, z adresem gniazda i dopuszczalną wagą poziomu.
- Współpraca z automatyką - układnice, przenośniki oraz roboty kompletujące sterowane przez OPC, MQTT albo interfejs REST.
- Spis prowadzony strefami - liczenie wplecione w normalny ruch, bez zatrzymywania całego obiektu.
- Znakowanie nośników - etykieta z kodem kreskowym i numerem partii drukowana zaraz po rejestracji przyjęcia.
Zakres pokrywa się z tym, co robi system klasy WMS w każdym magazynie. Różnica leży w konsekwencjach błędu: pomyłka przy odłożeniu na szósty poziom oznacza również ryzyko dla obsługi przy ponownym podjęciu palety.
Funkcje systemu i ich skutek
| Funkcja systemu WMS | Opis działania | Korzyść operacyjna | Wpływ na wydajność magazynu |
|---|---|---|---|
| Nawigacja operatora na terminalu mobilnym | WMS wyświetla optymalne trasy na urządzeniach Android w czasie rzeczywistym | Eliminacja pomyłek przy kompletacji i wydaniach | Skrócenie czasu realizacji zadań nawet o kilkanaście procent |
| Integracja z automatyką magazynową | Koordynacja układnic oraz przenośników i robotów przez OPC, MQTT albo REST | Synchronizacja ruchu urządzeń bez ręcznej interwencji | Ciągłość pracy przy awariach i zmianach priorytetów |
| Dynamiczne przekierowywanie zadań | Automatyczna reakcja na awarie sprzętu i zmianę priorytetów zamówień | Brak przestojów operacyjnych przy nagłych zdarzeniach | Utrzymanie ciągłości przepływu towarów przez cały magazyn |
| Optymalizacja kolejności zadań i obciążenia | Analiza priorytetów - pilne zamówienia obsługiwane przed standardowymi uzupełnieniami | Szybsza realizacja zamówień ekspresowych | Wzrost wydajności całego magazynu i lepsze wykorzystanie floty wózków |
| Inwentaryzacja bez ręcznego wpisywania danych | WMS planuje ścieżki spisu zgodnie z układem regałów, skanowanie etykiet zastępuje wpisywanie | Wyeliminowanie błędów ludzkich podczas spisu z natury | Aktualność stanów magazynowych i szybsze zamknięcie inwentaryzacji |
| Monitorowanie inwentaryzacji przez kierownika | Podgląd w czasie rzeczywistym postępu spisu, sprawdzonych lokalizacji i rozbieżności | Natychmiastowa reakcja na odchylenia bez czekania na raporty | Sprawniejszy nadzór i krótszy czas trwania całego procesu spisu |
| Automatyczne generowanie i drukowanie etykiet | Zarządzanie znakowaniem towarów - kody kreskowe, QR, integracja z drukarkami | Przyspieszona identyfikacja produktów na każdym etapie procesu | Ograniczenie błędów kompletacji wynikających z pomylenia towarów |
| Integracja z ERP i infrastrukturą IT | Współpraca z systemami ERP i urządzeniami automatyki przez standardowe interfejsy | Spójność danych między magazynem a resztą przedsiębiorstwa | Brak ręcznego przepisywania danych i ryzyka desynchronizacji stanów |
Producent i operator magazynu
- Przekierowanie zadań przy awarii układnicy utrzymuje realizację zamówień bez decyzji kierownika zmiany
- Nawigacja na terminalu skraca kompletację na wyższych poziomach, gdzie orientacja jest trudniejsza
- Kolejność zadań ustawia pilne zlecenie produkcyjne przed uzupełnieniem stanu
- Połączenie z robotem kompletującym przez interfejs REST zdejmuje wąskie gardło między pracą automatyczną a ręczną
Dział IT i wdrożeniowiec
- Protokoły OPC, MQTT oraz REST pozwalają podłączyć automatykę bez pisania dedykowanego konektora
- Terminale z Androidem 8.0 lub nowszym działają bez wymiany istniejącej floty urządzeń
- Standardowe interfejsy skracają integrację z SAP, Comarch oraz Microsoft Dynamics
- Środowisko ASP.NET z bazą SQL Server uruchamia się lokalnie albo w chmurze
Jak działa aplikacja w praktyce
Każda komórka składowania ma adres złożony ze strefy, rzędu oraz poziomu, a do tego parametry: dopuszczalną wagę, typ jednostki ładunkowej i ewentualne ograniczenia dla materiałów niebezpiecznych. Algorytm dobiera gniazdo z uwzględnieniem rotacji indeksu oraz dostępności sprzętu.
System żąda potwierdzenia skanem etykiety gniazda przed zapisem operacji. Operator widzi na terminalu współrzędne miejsca, dopuszczalną wagę półki oraz typ nośnika, który ma odłożyć. Bez tego potwierdzenia paleta zostaje w buforze jako operacja niedokończona.

Nawigacja operatora wózka
Kolejka zadań układa się według ścieżki przejazdu, z uwzględnieniem bieżącego położenia wózka i zajętości alejek. Jeśli w wąskiej alejce pracuje już inny pojazd, system kieruje operatora do następnej lokalizacji z listy, zamiast tworzyć korek.
Aplikacja obsługuje też kompletację wielozleceniową, czyli zbieranie towaru dla kilku zamówień w jednym przejeździe. Lista kompletacyjna powstaje wtedy jako jedna ścieżka z podziałem pozycji na pojemniki. Terminal działa przy pełnej łączności oraz w trybie buforowanym, gdy sygnał w odległej strefie bywa niestabilny.
Współpraca z automatyką
Studio WMS.net wymienia dane ze sterownikami przez OPC-UA, MQTT oraz interfejs REST. Po zakończeniu transportu palety przez układnicę do strefy pobrań system sam tworzy zlecenie dla operatora, bez ręcznego potwierdzania gotowości przez obsługę automatyki. Obsługa terminala radiowego należy do standardowego zakresu systemu.
We wdrożeniu mieszanym, gdzie część operacji wykonuje układnica, a część operator, liczy się obsługa stref buforowych. System rezerwuje miejsce buforowe z wyprzedzeniem i podaje prognozowany czas pojawienia się towaru, dzięki czemu operator nie stoi przy przenośniku.
Inwentaryzacja i kontrola stanów
Spis z natury w takim obiekcie trwa tradycyjnie kilka dni i wymaga wstrzymania pracy. Inwentaryzacja ciągła rozkłada go na zadania wplecione w normalny ruch: lokalizacja odwiedzona przy pobraniu może zostać przy tej samej wizycie przeliczona i potwierdzona.
Ścieżka spisu i rozbieżności
Harmonogram idzie zgodnie z fizycznym układem regałów, alejka po alejce, od dolnego poziomu w górę. Skan etykiety gniazda oraz etykiety towaru zastępuje wpis z klawiatury, a różnica wobec stanu ewidencyjnego pokazuje się od razu. Kontrola stanów magazynowych nie czeka więc na zamknięcie arkusza.
Kierownik widzi na mapie, które sektory są zamknięte, gdzie trwa liczenie i które miejsca wymagają powtórki - to samo daje monitorowanie postępu spisu. Lokalizacja z rozbieżnością wraca do weryfikacji u innego operatora, żeby wynik nie zależał od zmęczenia jednej osoby.
Etykiety i identyfikacja towaru
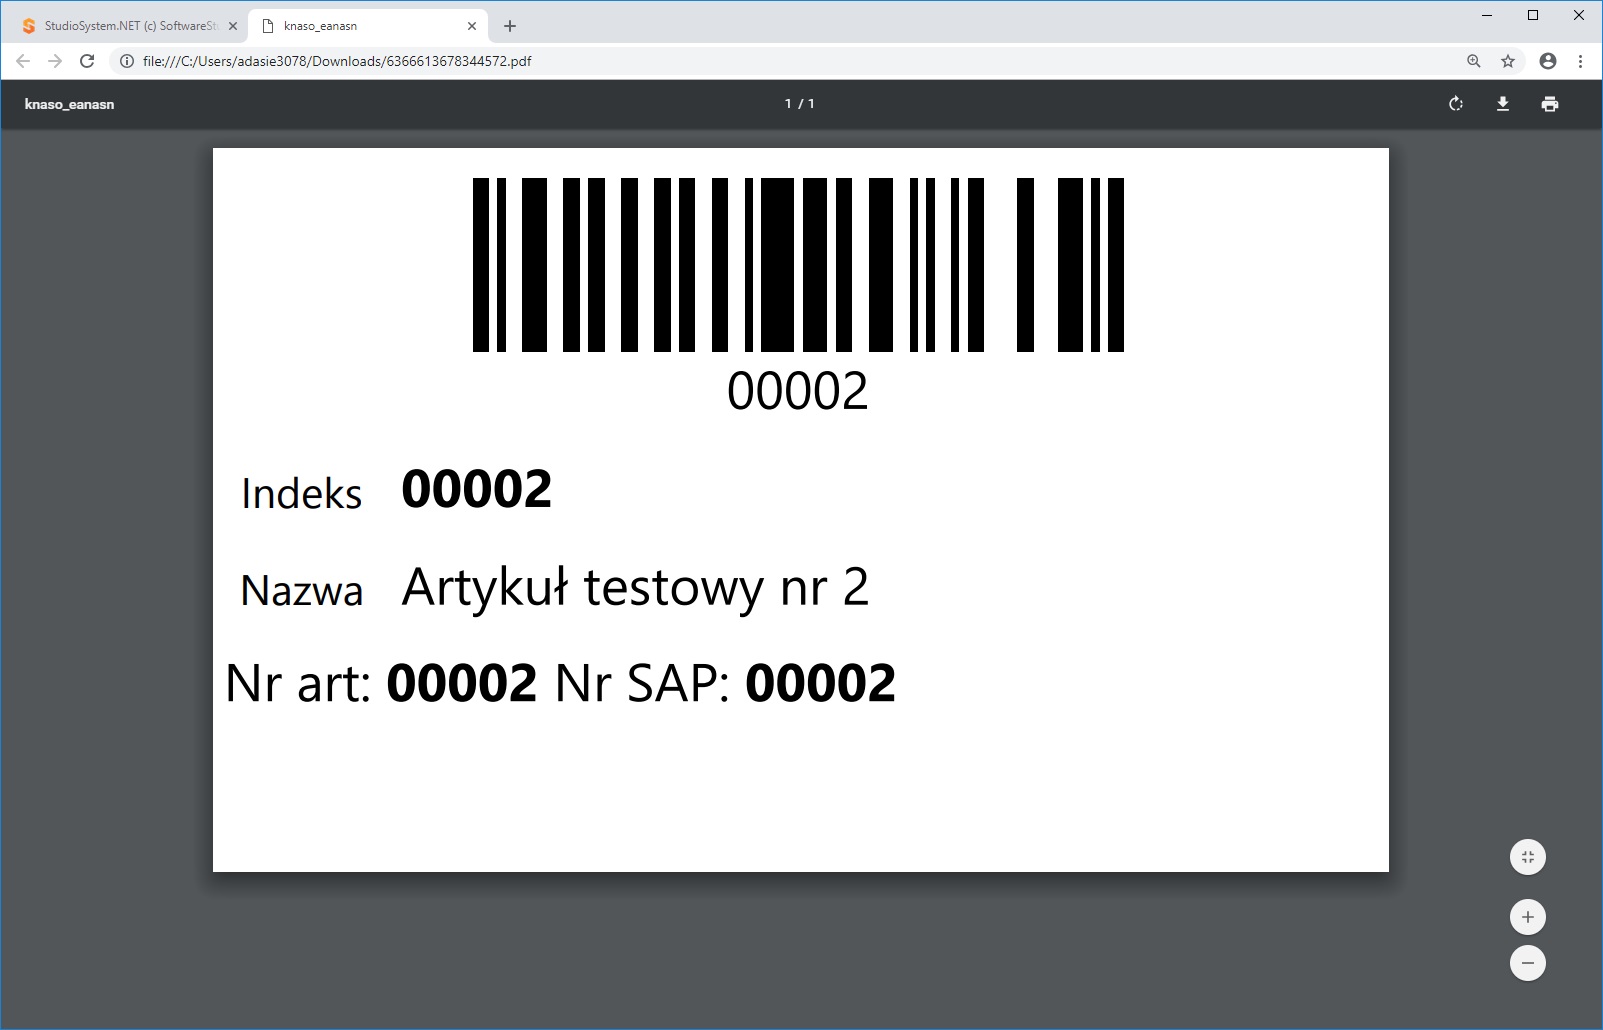
Towar wchodzący do magazynu dostaje etykietę z kodem kreskowym albo QR, numerem partii oraz adresem docelowym. System wysyła wydruk na drukarkę zaraz po rejestracji przyjęcia, a operator potwierdza skanem, że nakleja właściwą etykietę na właściwą paletę.
Obsługiwany jest standard etykiet logistycznych GS1, wymagany przy współpracy z sieciami handlowymi. Przy rotacji FIFO oraz FEFO system dobiera gniazdo według daty produkcji albo terminu ważności, a przy kompletacji wskazuje partię, która ma wyjść pierwsza.
Integracja z systemem ERP
Magazyn bez wymiany danych z systemem nadrzędnym pracuje jak wyspa: zamówienia przepisuje się ręcznie, a reklamacja wymaga przeglądania dokumentów papierowych. Studio WMS.net wymienia dane dwukierunkowo przez interfejs REST, komunikaty EDI albo połączenie bazodanowe.
SAP, Wapro MAG i inne systemy
W magazynach chemicznych realizowaliśmy wdrożenia z integracją SAP, gdzie numery seryjne opakowań i rotacja FEFO wynikają z wymogów regulacyjnych. Zamówienie sprzedaży spływa do magazynu jako zlecenie kompletacji, a potwierdzone wydanie wraca bez ręcznego księgowania. Podobnie działają połączenia z Wapro MAG, Symfonią oraz enova365.
Wymiana idzie asynchronicznie, z kolejkowaniem komunikatów. Chwilowa niedostępność systemu nadrzędnego nie blokuje pracy magazynu, ponieważ operacje zapisują się lokalnie i synchronizują po przywróceniu połączenia. Zakres samego połączenia opisuje strona o integracji z systemami ERP.
Priorytety i przekierowanie zadań
Zlecenie ekspresowe przechodzi na czoło kolejki, a system rezerwuje dla niego najbliższy dostępny wózek. Przy awarii układnicy albo wyłączeniu alejki z ruchu zadania rozkładają się na pozostałe zasoby bez decyzji dyspozytora.
Przekierowanie zadań działa tylko wtedy, gdy system zna rzeczywistą dostępność sprzętu. Wózek wyłączony z ruchu bez zgłoszenia w systemie nadal dostaje zlecenia, a kolejka rośnie, zanim ktoś to zauważy.
Wdrożenie - przebieg i efekty
Projekt zaczyna się od zmapowania struktury regałów, a nie od konfiguracji ekranów. Dalej idą testy w jednej strefie i stopniowe uruchomienie produkcyjne, strefa po strefie.
Mapowanie magazynu
Każda komórka dostaje unikalny adres oraz zestaw parametrów: dopuszczalną wagę, typ jednostki ładunkowej, strefę temperaturową i ograniczenia dla materiałów niebezpiecznych. Etap trwa od tygodnia do trzech i decyduje o jakości całości - błąd w mapie przekłada się wprost na błąd adresowania w pracy.
Na podstawie audytu ustala się podział na strefy pobrań oraz zapasu, reguły uzupełniania miejsc kompletacyjnych z głębokiego składowania i sposób priorytetowania zamówień. Szerzej opisuje to konfiguracja systemu pod procesy klienta.
Efekty mierzone po uruchomieniu
Z danych po wdrożeniach wychodzą trzy powtarzalne wyniki: krótszy czas kompletacji zlecenia o 25-40 procent, błędy adresowania poniżej jednej dziesiątej procenta operacji oraz spis roczny skrócony o dwie trzecie dzięki liczeniu ciągłemu. Nową osobę wdraża się szybciej, bo wskazówka na terminalu zastępuje znajomość układu hali z pamięci.
Pracę systemu na danych przykładowych można sprawdzić w wersji demonstracyjnej, zanim ruszy analiza przedwdrożeniowa.